半自动涂覆机在中小批量制造场景中的工艺定位与选型逻辑
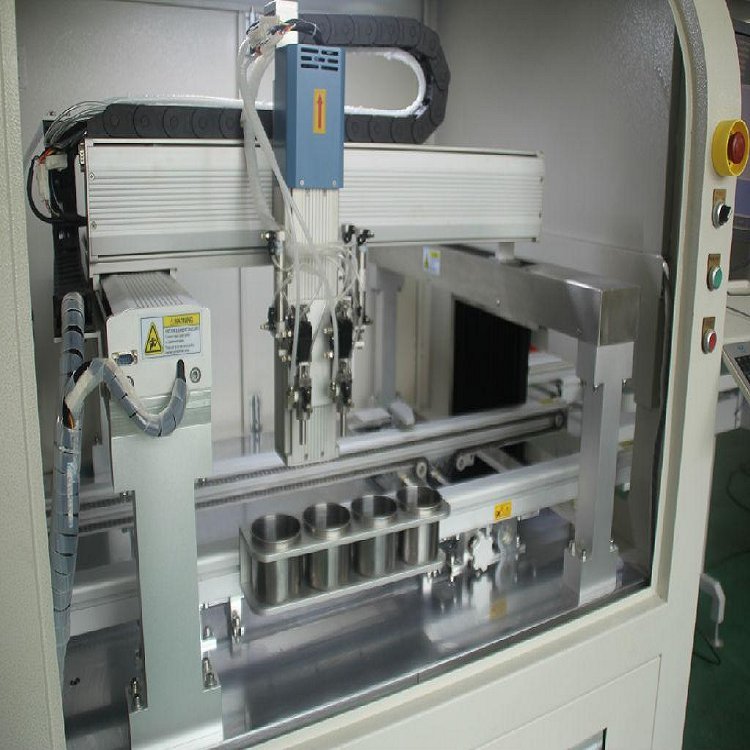
在涂覆设备的产品谱系中,半自动涂覆机常被视作全自动产线与手工涂覆之间的过渡方案。但从近三年长三角地区制造企业的设备采购数据看,这一"过渡"定位正在被重新定义。以常州及周边地区为例,汽车零部件、五金紧固件、磁性材料等行业中,半自动涂覆机的采购占比稳定在涂覆设备总量的四成左右,且复购率高于部分全自动机型。这一现象背后,是中小批量、多品种生产模式对设备柔性的真实需求。
一、工艺定位:不是"降级版",而是"柔性版"
半自动涂覆机的核心特征在于上下料环节由人工完成,而涂覆、甩干、烘干等工艺参数由设备自动控制。这种分工方式看似简单,实则对应着特定的生产逻辑。以刹车片涂覆为例,不同型号刹车片的几何尺寸、涂层厚度要求差异明显,若采用全自动上下料,工装夹具的换型时间往往占到单批次生产时间的15%以上。而半自动机型通过人工上料配合可编程的涂覆轨迹,换型时间可压缩至数分钟,更适合单批次几百至数千件的订单结构。
从涂层质量一致性角度看,半自动设备的工艺重复性并不逊色。涂覆机械手的运动轨迹、浸甩一体涂覆机的甩干转速、网带烘烤炉的温度曲线,均可实现数字化设定与记录。人工介入的只是物料流转环节,而非工艺参数环节。这一点在IATF 16949质量体系审核中尤为关键——审核方关注的是工艺参数的受控程度,而非上下料方式。
二、关键参数与行业适配数据
选型半自动涂覆机时,几个核心参数直接决定适配性。涂覆厚度均匀性通常以±2μm至±5μm为分档,前者适用于精密电子元器件,后者可满足多数汽车零部件的防腐涂层要求。甩干转速范围一般在200至1200rpm之间可调,转速梯度控制精度影响涂层在复杂几何表面的分布均匀度。烘烤炉的温控精度建议不低于±3℃,对于水性涂料,升温速率还需与溶剂挥发特性匹配,避免起泡或针孔。
- 汽车零部件行业:某常州制动系统供应商的实测数据显示,采用半自动浸甩一体涂覆机处理刹车片背板防腐涂层,单件涂料消耗量较手工喷涂降低约22%,涂层附着力划格测试达到GB/T 9286规定的1级标准。
- 五金紧固件行业:在螺栓、螺母的防锈涂层处理中,半自动涂覆机配合倾斜式滚筒结构,可实现小件物料的批量翻滚涂覆,单批次处理量根据滚筒容积从5kg至50kg不等,涂料利用率较传统浸涂槽提升15%以上。
- 磁性材料行业:钕铁硼磁体表面涂层对厚度均匀性要求较高,半自动涂覆机通过编程控制浸涂速度与提拉速度,配合甩干工序,可将涂层厚度偏差控制在±3μm以内,满足多数电机应用场景。
三、选型中的常见误判与规避思路
实践中,部分企业在选型时容易陷入两个极端。一是过度追求自动化率,将半自动设备与全自动产线简单对比单件成本,忽略了多品种换型带来的隐性工时;二是低估工艺控制能力,将半自动涂覆机等同于"带机械臂的浸涂槽",忽视了涂覆机械手轨迹编程、烘烤炉温区划分、喷房气流组织等对涂层质量的实质影响。
合理的选型路径应从产品组合特征出发:若产品型号少于三种且单批次产量稳定在万件以上,全自动涂装线的边际效益更明显;若产品型号超过五种、单批次产量在数百至数千件区间波动,半自动涂覆机的综合效率通常更优。此外,干式喷房与水帘喷房的配置选择需结合涂料类型——溶剂型涂料宜配水帘喷房处理漆雾,水性涂料则可考虑干式喷房以简化废水处理环节。
值得关注的是,常州地区涂覆设备制造集群的成熟度为此类选型提供了便利。本地化服务响应速度、备件供应周期、工艺调试支持等软性因素,在实际使用中的权重往往不低于设备本身的硬件参数。对于计划引入半自动涂覆机的企业而言,将工艺试样打样、现场试机、操作培训纳入采购评估流程,是降低选型风险的有效手段。